难加工材料专用系列|新刃口设计・R 公差 ±0.005
LS 难加工用立铣刀主要针对钛合金、高温合金和镍基合金这类吃刀吃力的材料。刃口按新设计研磨,切削时不容易糊刀;CrS 涂层表面硬度 Hv3200,摩擦系数压到 0.1~0.2,高温下也不容易失效(气化开始温度 1100℃)。碰上让刀、振纹这类老问题,不等螺旋加不等分齿的刀型能从结构上先卸掉一部分振动。R 公差控制在 ±0.005,航空航天件和医疗零件的精加工尺寸比较稳。
涂层参数与刀型规格见下方表格,可按工件材料和加工型面选型号。
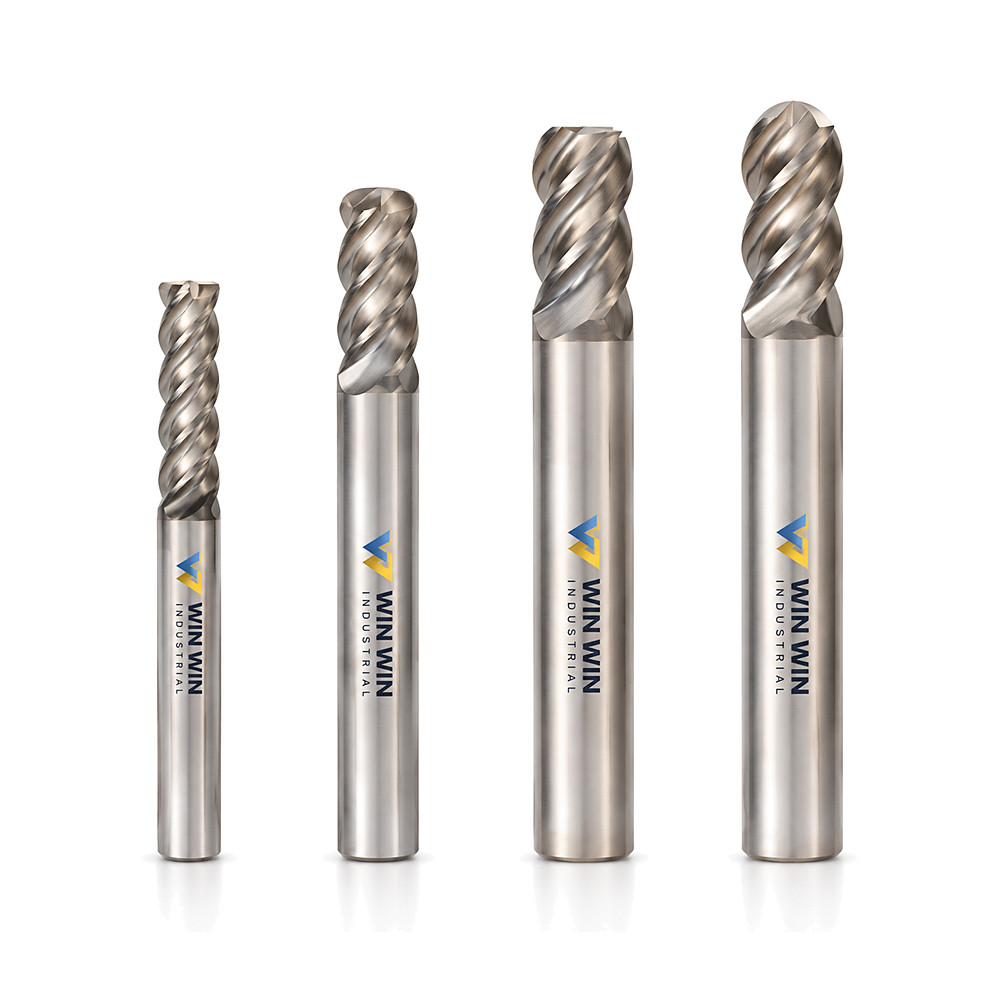
Each part is engineered and QC'd against the exacting standards your equipment demands.
型,切钛合金时刃口保持锋利,减少让刀和毛刺,粗精加工都吃得开
1~0.2,膜厚 2.0~3.0μm,切高温合金时耐磨、排屑顺,刀具不容易提前磨钝
削力分散开,振纹和颤刀明显减少,工件表面接刀痕更浅
LS 难加工用立铣刀主要针对钛合金、高温合金和镍基合金这类吃刀吃力的材料。刃口按新设计研磨,切削时不容易糊刀;CrS 涂层表面硬度 Hv3200,摩擦系数压到 0.1~0.2,高温下也不容易失效(气化开始温度 1100℃)。碰上让刀、振纹这类老问题,不等螺旋加不等分齿的刀型能从结构上先卸掉一部分振动。R 公差控制在 ±0.005,航空航天件和医疗零件的精加工尺寸比较稳。
涂层参数与刀型规格见下方表格,可按工件材料和加工型面选型号。
From mining fleets to manufacturing lines, this part ships globally and runs under load.
Proven in thousands of installations across mining, construction, energy and heavy manufacturing. Designed for 24/7 operation and backed by a responsive engineering support team.
Inspect every critical surface, tolerance and finish before you commit.
Key parameters below. Full dimensional drawings, tolerance sheets and material certificates available on request.