Win Win Industrial Co., Ltd
Home/ 铣刀/ LU 通用型立铣刀
铣刀

LU 通用型立铣刀

通用系列|参数扎实・价格好谈・现货走得快

LU 通用型立铣刀用的是 PCH 金属灰涂层,表面硬度 Hv2800,气化开始温度 1100 ℃,膜厚 2~3 μm,摩擦系数 μ 0.25~0.35。普通钢、不锈钢、铸铁、铝铜件、钛合金、石墨、树脂都在它的射程内。
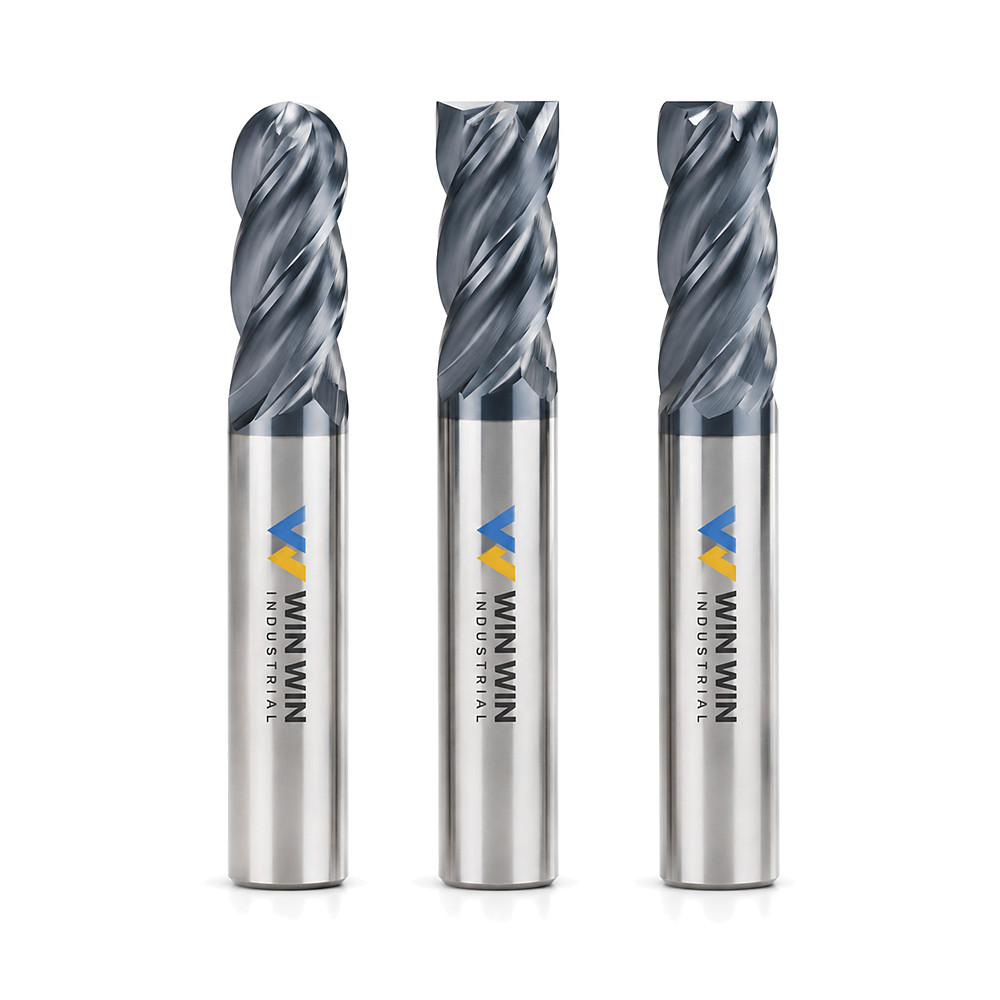
  • 不等分齿加不等螺旋角:切削时不会周期性对称地“打点”,颤刀、刀纹、崩刃这几个老毛病从源头就弱下去,精密件加工更稳。
  • 刃口做了防崩保护:粗加工到精加工一刀走完,不用中途换刀,刀具寿命也更扛。
  • 型号不用东拼西凑:平头 φ1~20mm 共 45 种(含 9 款尖角保护型),圆鼻 φ1~20mm 共 68 种,球头 R0.5~R10mm 共 33 种,标准型和加长型都有。
#39 · SKU
LU 通用型立铣刀
Key Advantages

Built for Reliability in the Field

Each part is engineered and QC'd against the exacting standards your equipment demands.

PCH 金属灰涂层,Hv2800 表面硬度,1100 ℃ 才开始气化,摩擦系数 μ 0

25~0.35,切削区温度压得住,粘刀少

不等分齿配不等螺旋

角,专治薄壁件和深腔里的颤刀、振纹,表面光洁度不用靠降速硬磨

刃口防崩保护,粗加

工吃刀量大时不炸边,精加工一刀过,换刀次数少,停机时间跟着降

Engineered Around Your Workflow
Feature

Engineered Around Your Workflow

LU 通用型立铣刀用的是 PCH 金属灰涂层,表面硬度 Hv2800,气化开始温度 1100 ℃,膜厚 2~3 μm,摩擦系数 μ 0.25~0.35。普通钢、不锈钢、铸铁、铝铜件、钛合金、石墨、树脂都在它的射程内。

  • 不等分齿加不等螺旋角:切削时不会周期性对称地“打点”,颤刀、刀纹、崩刃这几个老毛病从源头就弱下去,精密件加工更稳。
  • 刃口做了防崩保护:粗加工到精加工一刀走完,不用中途换刀,刀具寿命也更扛。
  • 型号不用东拼西凑:平头 φ1~20mm 共 45 种(含 9 款尖角保护型),圆鼻 φ1~20mm 共 68 种,球头 R0.5~R10mm 共 33 种,标准型和加长型都有。
Where It Works
Feature

Where It Works

  • 模具厂:调质钢、高硬度钢和不锈钢型腔的粗铣到精铣,圆鼻刀走圆角过渡省一道工序
  • 医疗器械零件:SUS303/304 和钛合金的小径精加工,不等分齿对细长刀具的振纹控制有帮助
  • 汽车零部件:铝合金、铸铁件和合金钢件批量铣削,球头刀清曲面、平头刀开槽分工明确
  • 新能源和 3C:铝壳、铜排、树脂结构件的高效铣削,涂层摩擦系数低,铝件不易积屑瘤
  • 航空航天:钛合金和高硬度钢的复杂曲面,加长型球头刀能够到深腔位置
  • 工程机械:普通钢和铸铁大型结构件的粗加工,吃刀量大时刃口防崩设计能减少换刀
Real World

Trusted Across Industries

From mining fleets to manufacturing lines, this part ships globally and runs under load.

Proven in thousands of installations across mining, construction, energy and heavy manufacturing. Designed for 24/7 operation and backed by a responsive engineering support team.

Gallery

Detailed Visual Reference

Inspect every critical surface, tolerance and finish before you commit.

RFQ

Confirm Compatibility & Stock Today

Tell us your part number, machine model or target spec — we respond with a full quote within 24 hours.

Send Inquiry Back to 铣刀
GUARANTEED RESPONSE
Reply Within 24 Hours
  • Compatibility check against your machine model
  • Unit price + MOQ + stock status
  • Lead time & worldwide shipping options
  • Datasheet, drawing & certificate package
Submit RFQ Now →
Specifications

Technical Specifications

Key parameters below. Full dimensional drawings, tolerance sheets and material certificates available on request.

系列名称
LU
成分代号
PCH
涂层颜色
金属灰
表面硬度
Hv 2800
气化开始温度
1100 ℃
标准膜厚
2~3 μm
摩擦系数
μ 0.25~0.35
适用工件材料
普通钢(≤45HRC)、非铁材(铝、铜)、铸铁
平头型规格
φ1~20mm,标准型/加长型,共 45 种规格(含 9 款尖角保护型)
圆鼻型规格
φ1~20mm,标准型/加长型,共 68 种规格
球头型规格
R0.5~R10mm,标准型/加长型,共 33 种规格
FAQ

Questions Buyers Often Ask

LU 通用型立铣刀到底能铣哪些材料?硬度上限是多少?
普通钢和合金钢(S45C~S55C、SS、SCM)到 40HRC 左右,调质钢(PX、NAK、HPM、STAVAX)到 45HRC,高硬度钢(SKD、DAC、DC、SKH)分 55HRC、60HRC、65HRC 几档,不锈钢(SUS303、SUS304)到 35HRC。铸铁、铝合金、钛合金、铜合金、石墨和树脂也都能上。注意硬度越高越要控制进给和转速,别拿它当专业高硬刀硬啃。
不等分齿在实际加工里能感觉到差别吗?
能。传统等分齿刀具切削时每齿间隔一样,容易形成周期性振动,薄壁件、深腔、细长刀具上就表现为颤刀和刀纹。不等分齿加不等螺旋角把这节奏打乱,振源弱了,表面光洁度和刀具寿命都会改善。尤其精加工和难夹紧的工件,差别比较直观。
平头、圆鼻、球头,我该订哪一种?
平头刀走直角台阶、侧面和槽,开粗和清底都靠它;圆鼻刀刀尖带 R 角,强度比平头好,模具型腔和圆角过渡常用,粗精加工能兼顾;球头刀走三维曲面精加工,模具和复杂型面离不了。一个零件上几种都有很正常,按工序配刀就行。
常规规格有现货吗?交期大概多久?
LU 是通用系列,常规规格一般备有库存,下单后能较快发出。特殊规格或加长型要看生产排期,具体交期跟型号、数量一起确认最准。
PCH 涂层在高温下靠不靠得住?
PCH 金属灰涂层表面硬度 Hv2800,1100 ℃ 才开始气化,膜厚 2~3 μm,摩擦系数 μ 0.25~0.35。实际切削区的温度远低于这个值,涂层耐磨和耐热都够用,连续切削时刀具寿命比较稳定。不过不锈钢和钛合金这类粘性材料,还是建议配好冷却和参数,别光靠涂层顶着。
加长型有吗?最长的能做多深?
平头、圆鼻、球头三个系列都有标准型和加长型。平头共 45 种规格(含 9 款尖角保护型),圆鼻 68 种,球头 33 种。加长型适合深腔和模具深位加工,但悬伸越长刚性越弱,选型时把加工深度和刀具直径一起报给我们,帮你确认会不会让刀。